

- 首页
- >
- 新闻
- >
- 一台绕线机能否处理多种线圈产品?
- >
一台绕线机能否处理多种线圈产品?
2026-11-10 11:45在您决定采用共享平台之前,这是一份实用的指南,用于比较产品差异、机器配置、换型时间和总生产成本。
一台绕线机可以生产多种线圈产品吗?可以——但条件并非外观相似,也不是主观判断的问题。
图纸上看起来相同的两个线圈,可能需要不同的夹具、不同的导线器或不同的绕线机构。长度差异很大的两个线圈,仍然可以共用一个平台,因为长度通常是设计良好的夹紧系统能够适应的变量。
决定答案的是每种产品差异与特定机器配置的调整范围之间的距离——逐个比较,而不是凭肉眼判断。
别再问有多少种产品了,问问这台机器能吸收多少种差异吧。
大多数请求都是以计数形式出现的:"我们有五种型号,一台机器能运行所有这些型号吗?" 这个计数单位是错误的,因为产品之间的差异是程度上的,而不是数量上的。
两种产品之间的任何差异都可以归结为以下三个层次的变化之一:
课程级别。圈数、速度、张力设定点和卷绕模式,按产品存储,并在换型时调用。
工具级别。每个产品更换夹具、托架和定位板,而定位参考保持不变。
结构层面。导轨、张力系统、夹紧机构或自动化顺序发生改变——机器本身也会因产品而异。
下面还有第四种结果:需求超出了机器的验证范围,而使用另一台机器才是切实可行的解决方案。
机器的灵活性并非取决于其最佳状态,而是取决于其最差状态。
因此,兼容性评估应该在报价之前完成,而不是在购买之后。两种产品之间最关键的差异决定了整个项目的水平。
分四步运行屏幕
四个变量几乎决定了最终结果:定位和夹紧、引脚配置、绕线要求以及负载及其下游工艺。按此顺序比较它们,并在第一个失败的步骤处停止——后续步骤无法弥补。
01. 定位参考是否共享?
首先要考虑夹紧面、基准面和绕线区域。如果基准面相同且夹紧部件可互换,则需要更换工装;如果基准面不同,则需要重新设计夹紧机构;如果线轴系列不同,通常需要更换机器。基准面不匹配无法通过修改程序或更换夹具来解决。
02. 能否在不影响该参考的情况下更换工具?
如果答案是肯定的,那么这套组合在模具层面是可行的。销钉配置在此确定:相同的布局只需修改程序即可;相同间距但销钉长度不同通常需要更换定位板或定位座;而不同的间距或排数布局则意味着需要重新设计定位板。同样的逻辑也适用于装载定位座和夹具。现在重要的不是“能不能做到”,而是需要更换多少零件、更换顺序如何,以及如何在第一个合格件交付之前验证更换的正确性。
03. 这两个产品是否都在同一个经过验证的绕线窗口内运行?
比较线材范围、圈数、张力和层数。不同的导向装置或喷嘴仍然需要更换模具;第二个张力系统或不同的导向装置几何形状属于结构性问题,无论图纸如何规定。如果两种产品采用不同的生产流程——不同的焊接、插入或测试顺序——则需要单独考虑机器,而不是模具。
04. 换型时间×换型频率是否会消耗您购买的产能?
一台兼容的机器如果每次切换都会损失大部分班次的吞吐量,那么它并没有节省产能,只是把损失转移到了不太容易察觉的地方。如果这一步失败了,共享机器或许仍然是合适的选择——但其合理性必须基于投资回报和灵活性,而不是吞吐量。
始终注意两点。首先,不同高度之间的界限取决于机器的具体情况——由特定配置的调节行程、重复性和验证范围决定,并且需要在工程评审中确认,而非仅凭图纸推断。其次,差异的大小并不能预测其高度:针距的微小变化可能需要更换定位板,而线轴长度的较大变化则可以由同一夹具承受。
表格——共享平台与两台专用机器的成本结构对比。
| 成本因素 | 一台多产品机器 | 两台专用机器 |
| 初始投资 | 当一个平台被重复利用时,高度会降低;当第二个结构建造在同一框架内时,高度会升高。 | 更高——两个完整的系统 |
| 楼层面积 | 一台机器的占地面积,外加刀具存储空间 | 两个脚印 |
| 工具 | 多个可互换的组件用于固定和维护 | 每个产品一套 |
| 转换 | 赛程更换、节目召回、首件确认 | 不适用于常规生产 |
| 日程安排 | 两种产品都使用同一个容量池。 | 每台机器独立运行 |
| 有效容量 | 因换班时间减少 | 每台机器 |
因此,真正重要的比较对象不是购买价格,而是整个生产计划的总拥有成本:
设备投资 + 工具套装 + 换型损耗 + 运营成本,与您实际需要购买的产能进行比较。
有一种情况值得直白地说明,因为它屡见不鲜。一家制造商为了避免二次采购,购买了一台高度定制化的机器。每次换型都要耗费大半个班次的时间,而且之后必须进行试生产和首件检验。这台机器一周的大部分时间都花在了重新配置上,而不是用于生产,最终利用率甚至低于两台更简单的机器——而当初促使他们购买这台机器的灵活性却从未得到充分利用。设备本身性能良好,但围绕它的规划却不尽如人意。
SIPU在对共享机器进行报价前会确认哪些信息
我们在此采取的立场是刻意为之的:我们不公布两个线圈之间差异的通用容差值。这样的数值并不存在,即便存在,也会成为无人能够履行的合同条款。我们能够精确表述的是评估结果——而这正是我们书面记录的内容。
在对多产品项目进行报价之前,需要确认特定产品组合的以下四项内容:
1. 参考比较
每个产品所依据的基准日期是什么,以及这两个基准日期是否一致。这决定了项目是处于工具层级还是更高层级。
2. 夹具概念和换型顺序
更换了多少个零件,更换顺序如何,哪些零件可以调整而不是更换,以及在恢复生产之前如何验证更换情况。
3. 已验证的绕组参数
每个产品的线材范围、张力设置和分层模式,均根据机器的验证操作范围而非标称范围进行确认。
4. 第一篇文章计划
每次换型后,对每种产品的首批样品进行哪些测量,以及测量结果如何才能使该批次产品放行。
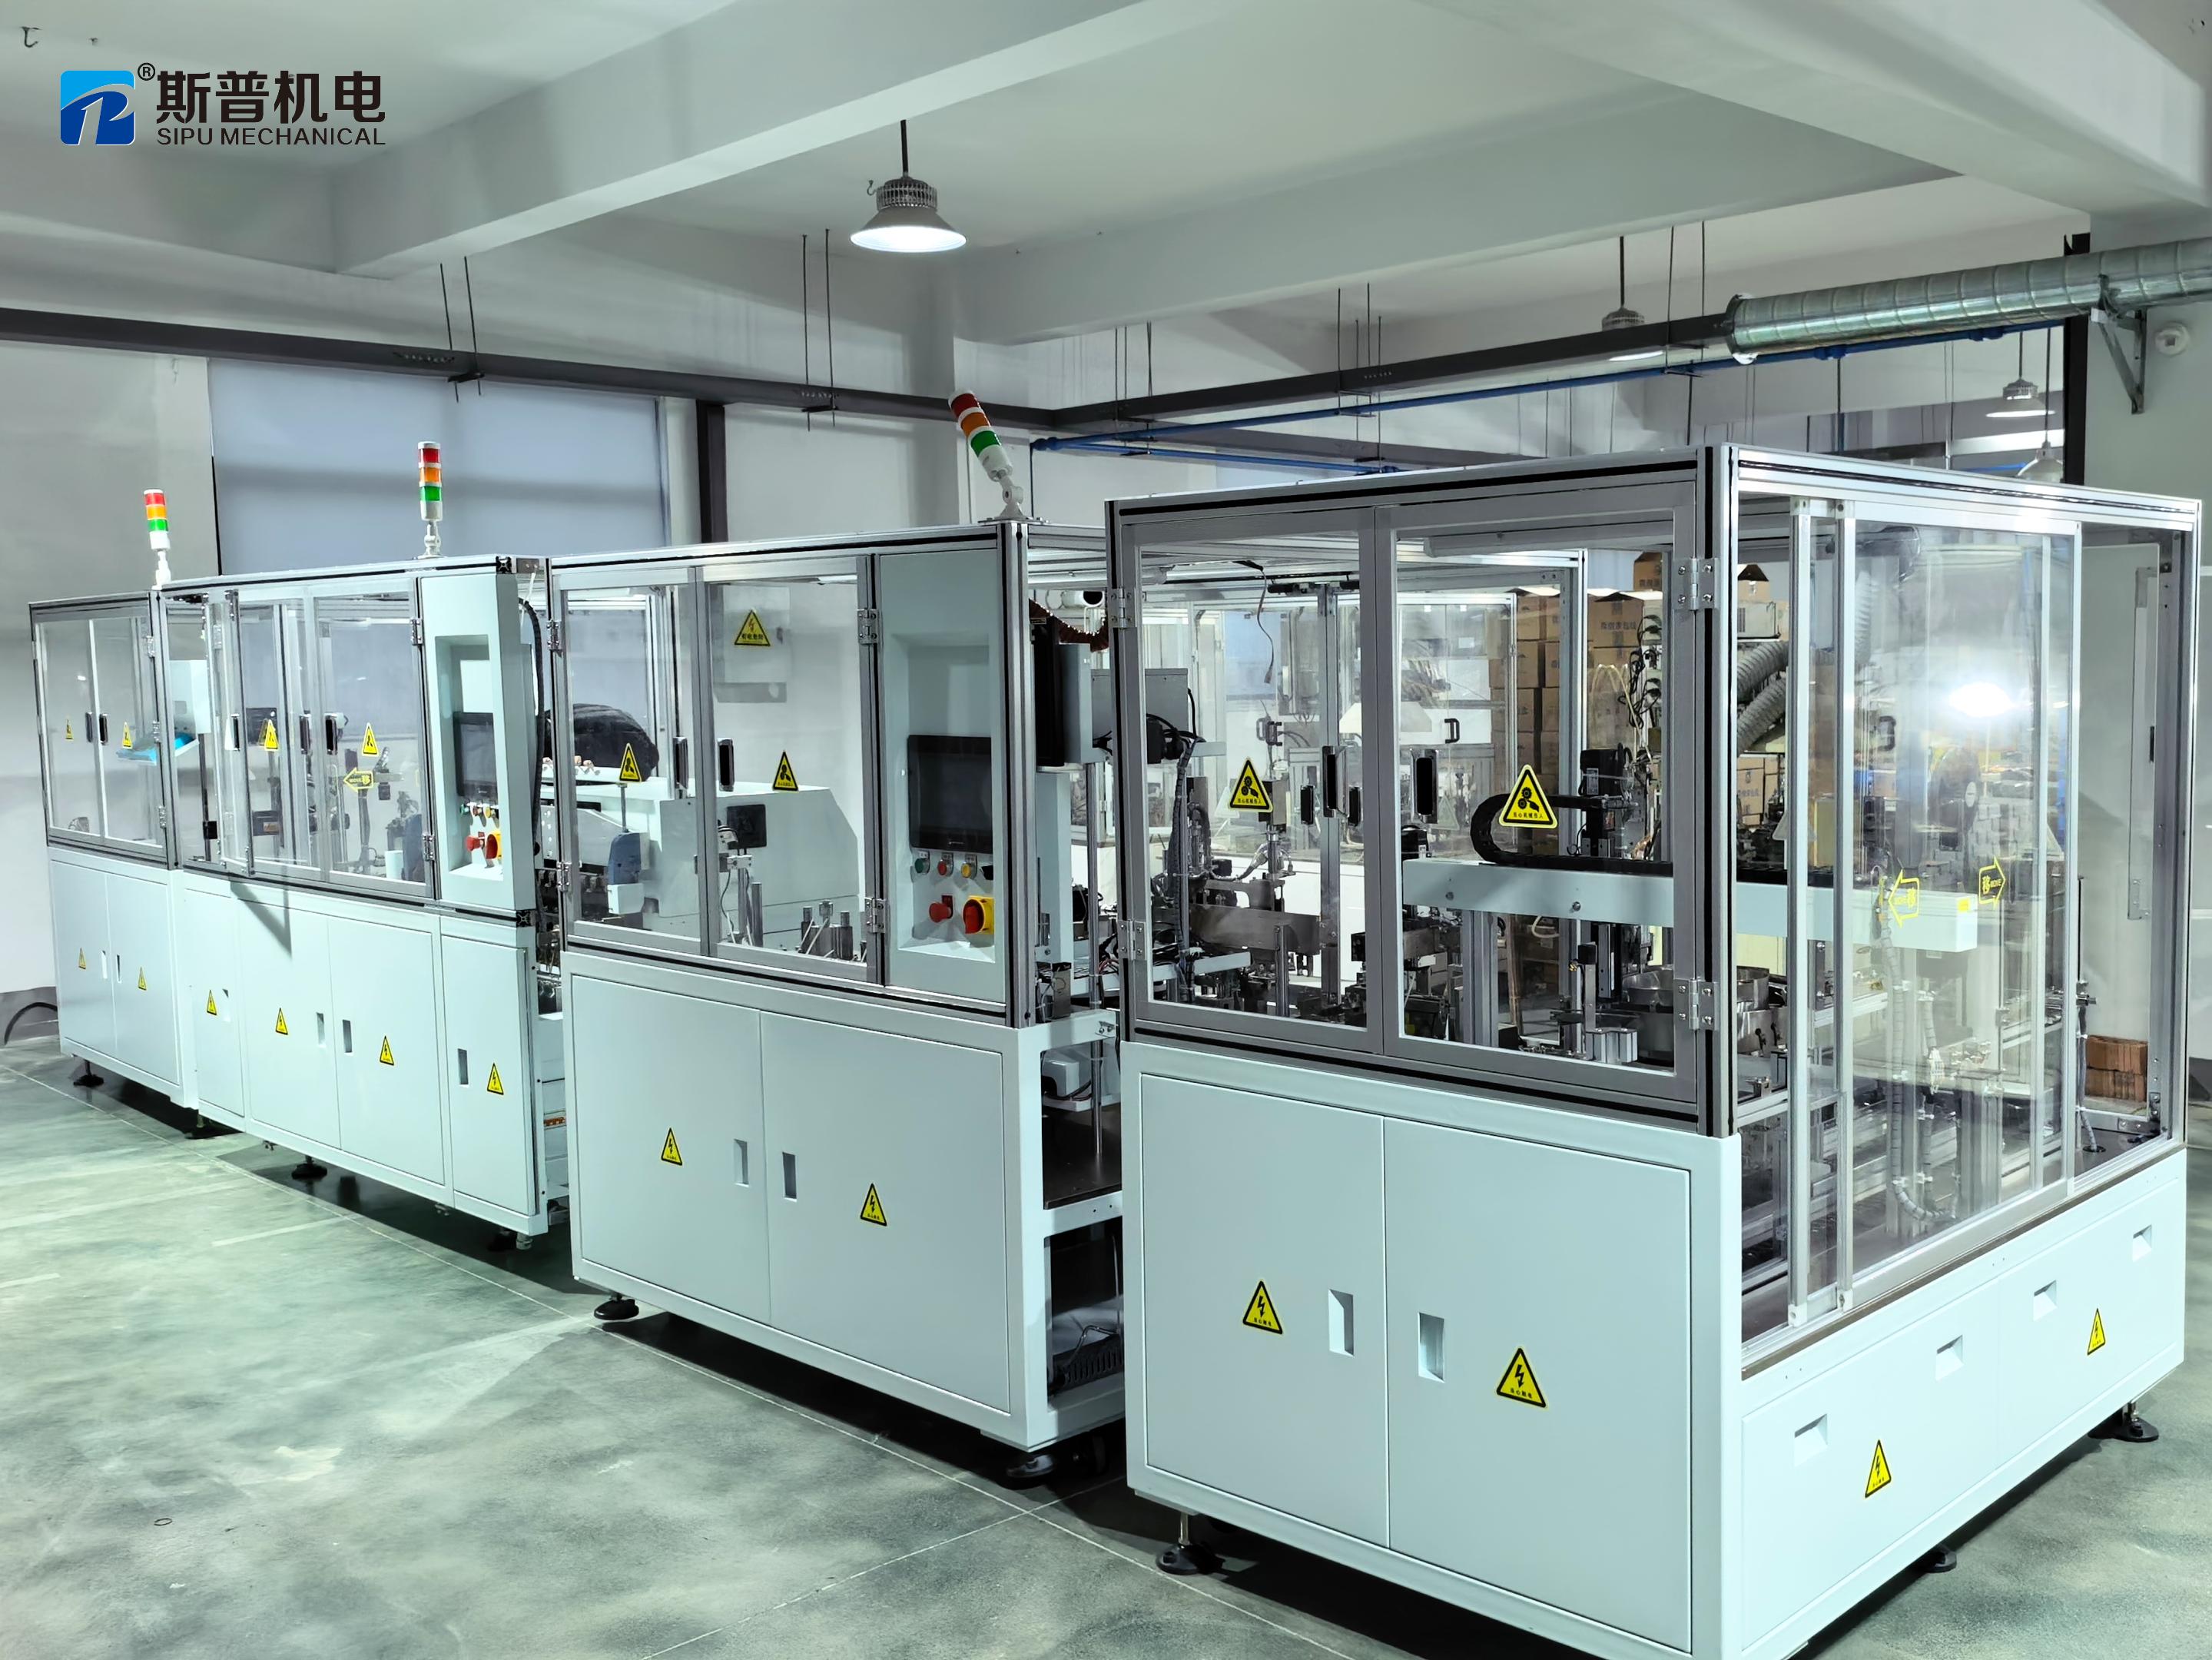
这些评估采用了6至32轴的多轴绕线机、0.02毫米漆包线、±0.5克伺服张力控制、弧半径R≥5毫米的弧形导线槽以及温度控制在±2℃以内的PID控制焊锡槽——这些设备既可配置为独立机器,也可配置为用于绕线、焊接、插针、卷带和测试的联动生产线。汽车继电器线圈项目就是此类配置的典型例子。
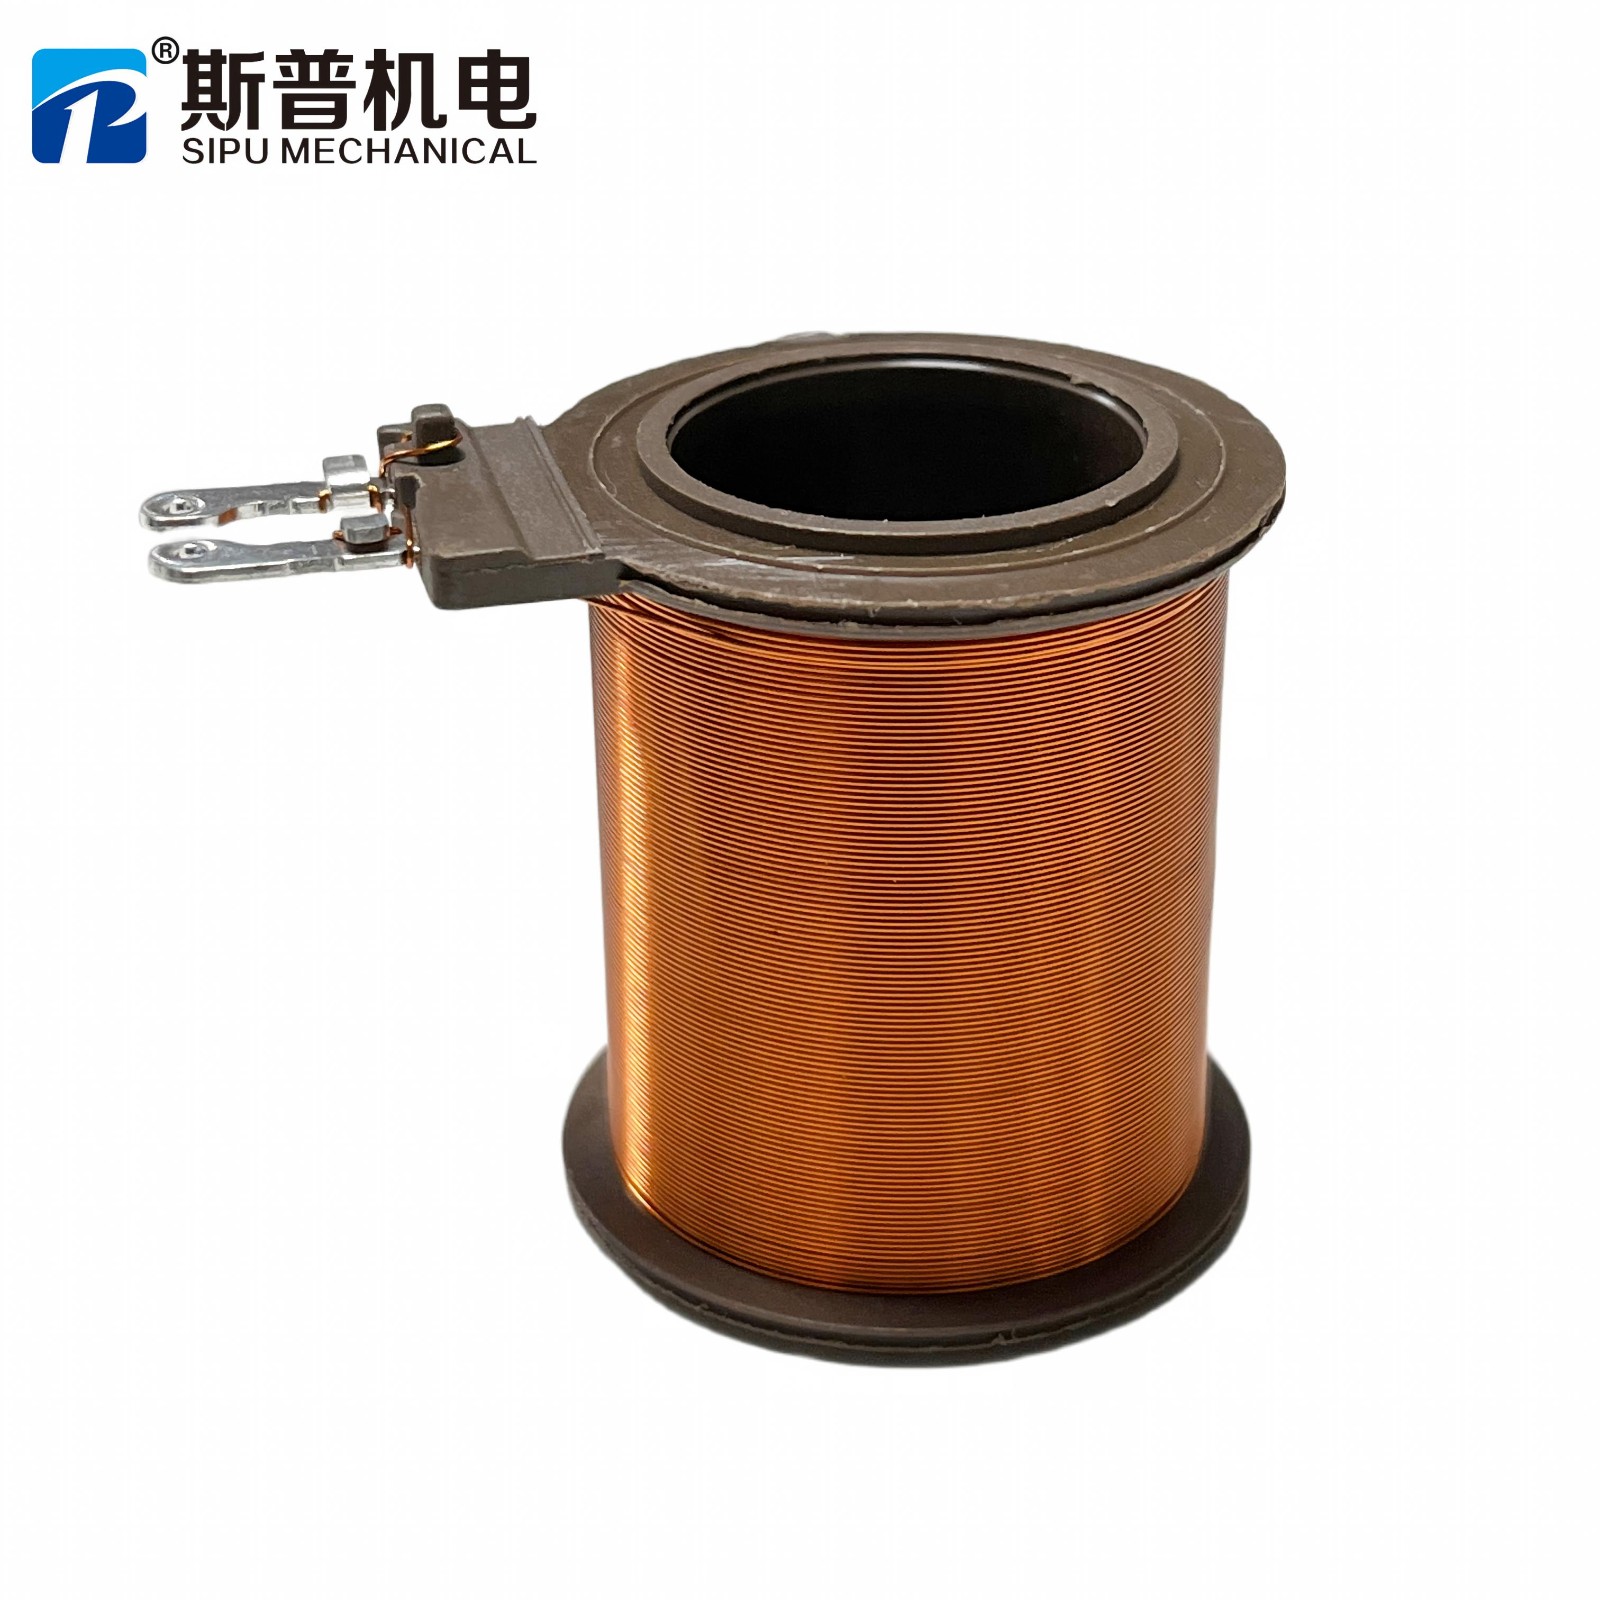
线圈 A 型
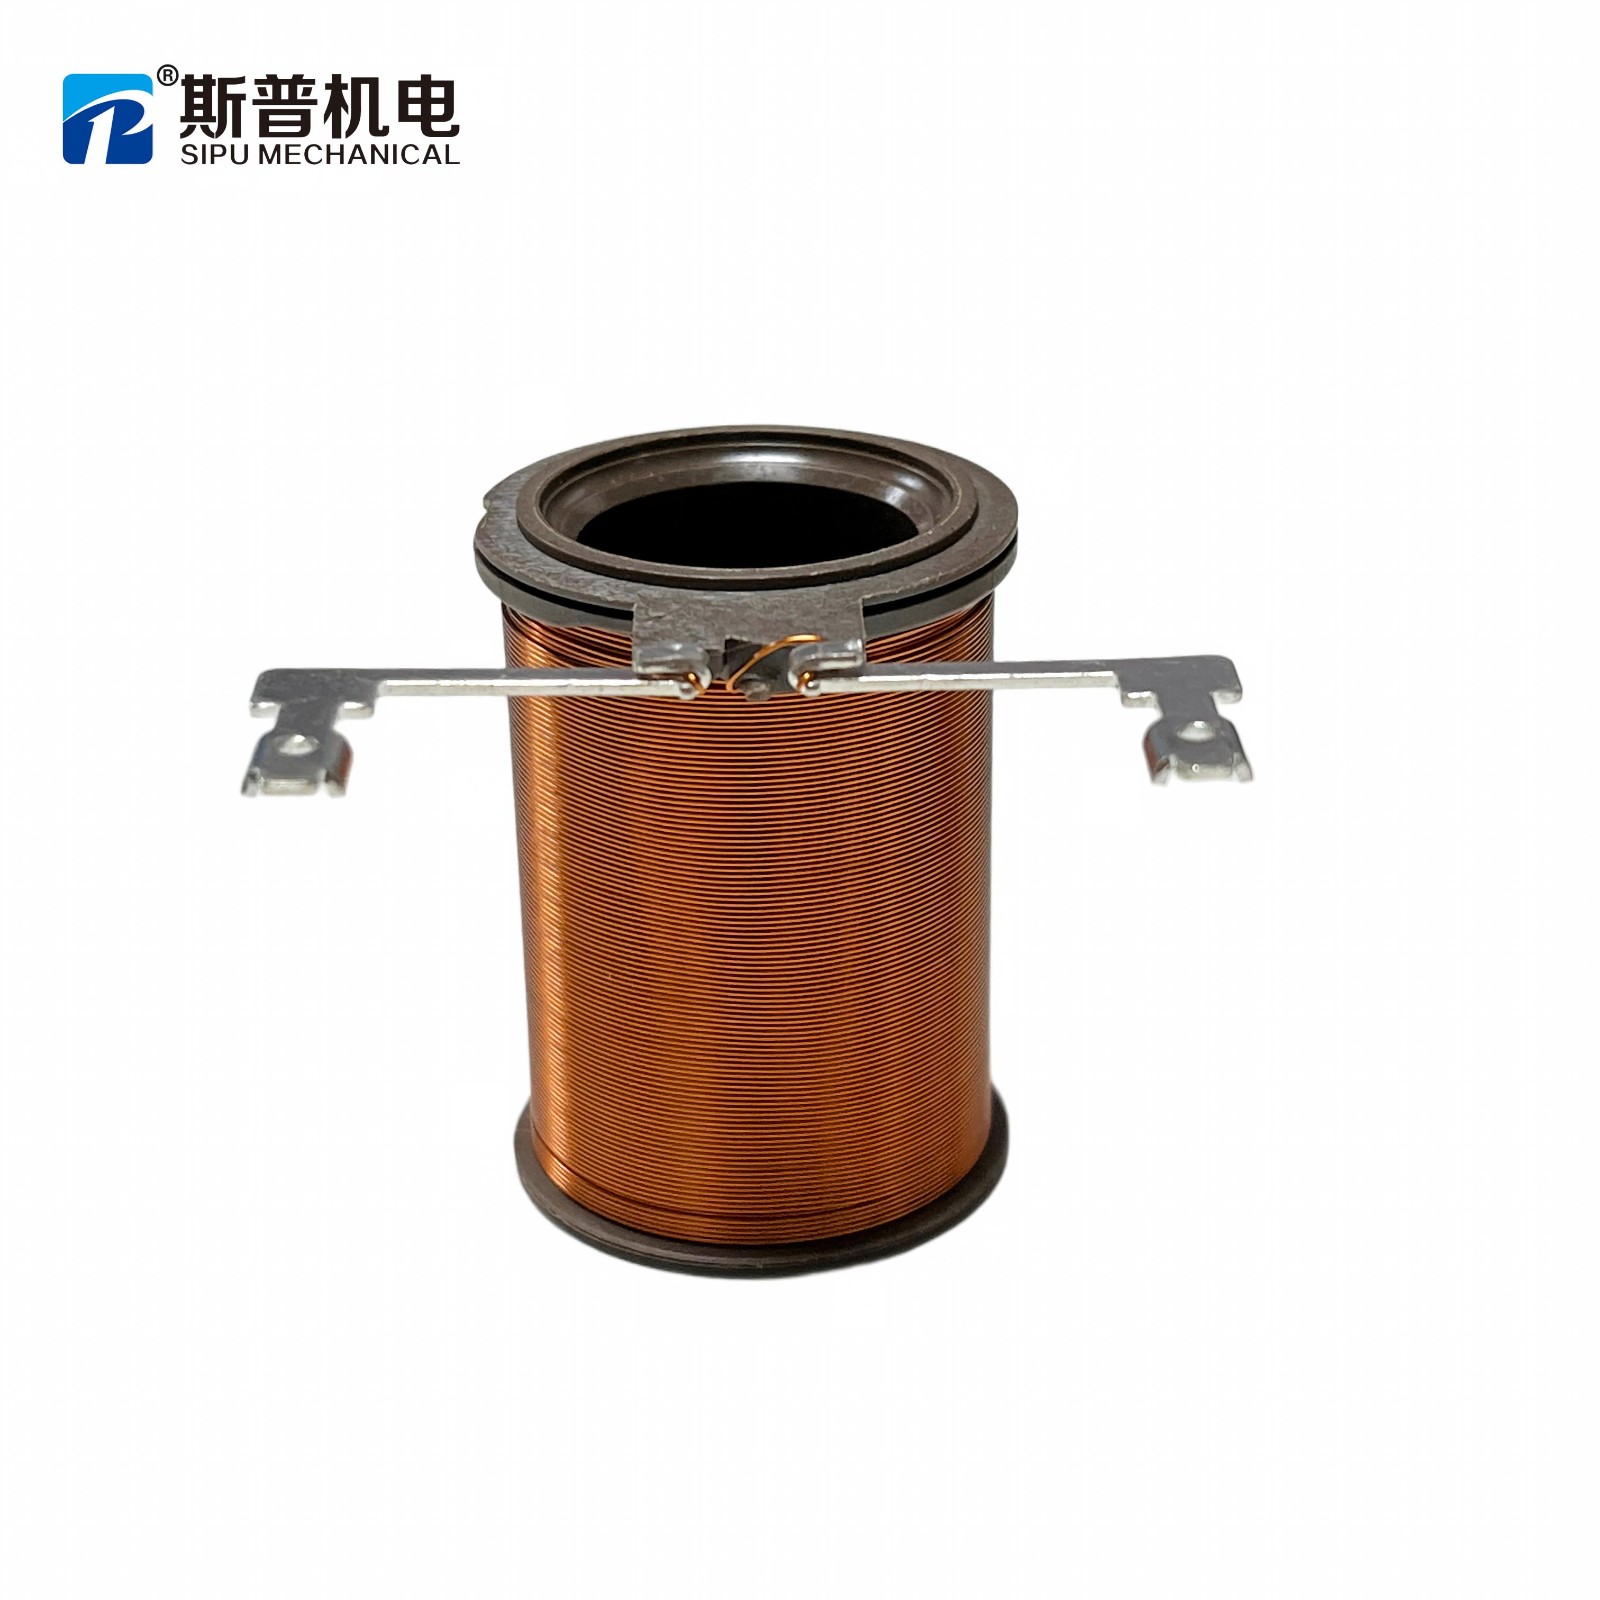
B型线圈
两种线圈型号,一台 SIPU 绕线机——通过夹具更换和程序调用进行切换。
答案通常会落在哪里?
实际上,大多数双产品需求最终都会归结为以下三种结果之一:共享,但需进行程序和工具变更;仅在进行一次结构修改后共享,该修改的成本和稳定性需单独评估;或者购买两台机器,停止为计划中永远不会用到的灵活性付费。
代价最大的错误不是选错结果,而是在没有确定哪个结果更适用的情况下就选择第一个结果。
简短版
一台绕线机可以加工多种线圈产品,但它无法处理无限大的差异。明智的采购之道在于逐对分析,确定哪些差异源于程序层面,哪些源于模具层面,以及哪些差异需要使用不同的机器——然后比较总成本,而非仅仅比较采购价格。
请寄送两套图纸或两个样品。我们将提供一份书面兼容性评估报告,内容包括:共用设备、与现有工装共用或使用不同设备,以及每种情况下的换型流程。
报价前我们会被问到的问题
1. 两款型号的引脚布局相同,但引脚长度不同。这需要多少转换工作量?
通常情况下,更换模具属于工装层面:定位板保持不变,夹紧部件或工装槽需要更换,产品程序需要重新调用。所需时间根据您的具体配置而定,因为这取决于更换的零件数量以及您要求的首件检验,而不是基于产品目录中的数据。
2. 一台机器能否同时满负荷生产两种产品?
不。换型会占用同一产能池的时间,因此规划的关键在于每周换型次数乘以每次换型所需的时间。如果总需求量超过了机器的产能,那么无论采购价格对比如何,购买第二台机器都是更经济的选择。
3. 如果线轴的宽度不同,共用一台机器是否是不可能的?
不一定。宽度通常是夹紧系统在不改变定位基准的情况下可以移动的变量。决定因素在于,宽度改变后,绕线区域和引脚位置是否仍然保持在同一验证范围内。
4. 为了回答我的产品相关问题,您需要哪些信息?
图纸或样品、线圈尺寸、引脚布局、线材规格、圈数和张力要求、每款产品的预期产量,以及后续步骤——焊接、引脚插入、测试。有了这些信息,筛选过程就变成了设计评审,而不是试运行。
5. 柔性机器总是更便宜的选择吗?
不。总成本包括投资、工装、换型损耗以及您实际需要的产能。只有当产品组合变化频繁到足以利用这种灵活性时,这种灵活性才值得付费——否则,您支付的产能就等于白白浪费了。
厦门思普机械有限公司——线圈绕制、焊接、插针和胶带缠绕设备及集成线圈生产线。本指南介绍了一种评估方法;实际能力需通过工程评审,根据每台机器配置和产品组合进行确认。